
Az UV-hőkezelő porok folyamata és előnyei
Gyors válasz: A fotoiniciátor kiválasztását általában a lámpához való illeszkedés, a kikeményedési mélység, a sárgulás, valamint az határozza meg, hogy a végső bevonat a tényleges hordozón is megfelelően viselkedik-e. A legjobb megoldás ritkán a legolcsóbb, egyetlen minőségi osztályba tartozó termék.
Az MDF könnyen feldolgozható, és homogén és egyenletes felülettel rendelkezik. A természetes fa is porszórtan bevonható, de a felület egyenetlen lehet. A természetes fa gyanta- és nedvességtartalmának változása miatt problémák léphetnek fel a kiáramlással és a lyukakkal.
A természetes fa sűrűsége, rost-, gyanta- és nedvességtartalma fafajtánként változik, emellett a termőhely hatása is befolyásolja, és még ha a fafajta azonos is, minden fa más és más.
Mivel a porbevonási eljárás során a por megolvasztásához hőt használnak, még alacsonyabb hőmérsékleten és rövid expozíciós idő esetén is, a hő ellenőrizhetetlen reakciókat okozhat a természetes fában. Ez különösen problémássá teszi az egyenletes felület elérését, amikor a porbevonatokat természetes fára viszik fel. Az MDF-lemezek UV-keményített porbevonata egyenletesebb, vizuálisan kellemesebb felületet eredményez.
UV-curable powder coatings are produced by combining resins, pigments, high performance additives and photoinitiators. Photoinitiators such as Fotoiniciátor TMO és TPO-L fotoiniciátor are key components because they absorb high-intensity UV light and generate and activate free radicals to crosslink the coating. Curing is the cross-linking of the entire coating at the molecular level and is an instantaneous curing stage. “As soon as the photoinitiator is exposed to UV light, crosslinking occurs and the coating cures immediately,” said Lonchak.
Az adalékanyagok javítják a bevonat felületét azáltal, hogy javítják vagy beállítják bizonyos tulajdonságait - karcolás- vagy marásállóság, fényesség és textúra. A pigmentek a színt és az opacitást hozzák létre.
Az UV-keményített porbevonatokat ugyanúgy állítják elő, mint a hőre keményedő porbevonatokat, ugyanolyan típusú berendezésekkel - a folyamatok közé tartozik a keverés, az extrudálás, a hűtés, a szeletelés, a csiszolás, az osztályozás, a szitálás és a csomagolás.
A jó keményedési hatás elérése érdekében össze kell hangolni a fotoiniciátor típusát és mennyiségét az UV-fényforrással, beleértve az UV energiadózis, az intenzitás és a hullámhossz megfelelő kombinációját.
A porbevonatok UV-hőkezeléséhez többféle közepes nyomású higanygőz UV-lámpa áll rendelkezésre. A higanylámpák ("H" lámpák) rövid hullámhosszú (220-320 nm) UV-energiát biztosítanak, és alkalmasak lakk és átlátszó bevonat alkalmazásához. A vasadalékolt higanylámpák ("D" lámpák) néhány hosszabb hullámhosszon (320-400 nm) szolgáltatnak energiát, hogy segítsék az alacsony pigmenttartalmú rendszerek keményítését. A galliummal adalékolt higanylámpák ("V" izzók) hosszú hullámhosszon (405-440 nm) erős energiakibocsátással rendelkeznek, és a magas pigmenttartalmú rendszerekhez a munkagépek keményítő eszközei. A hosszú hullámhosszú energia áthatol a vastagabb bevonatokon, valamint a pigmenttartalmú rendszerek UV-keményített porbevonatain.
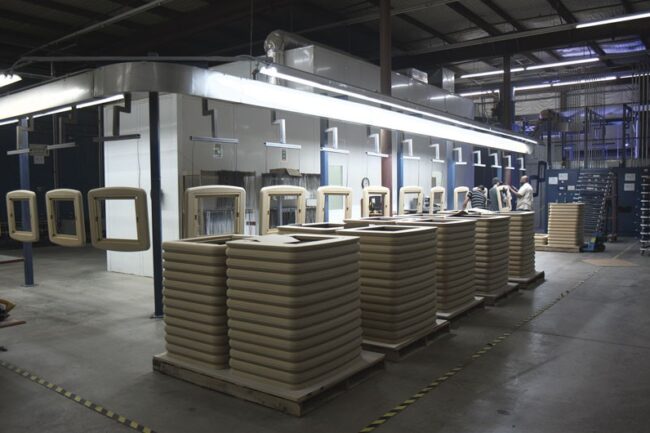
Az MDF kezdeti munkadarabokat a porfestés során UV-keményítik.
Az UV-hógyítható porfestékek folyamatának folyamata gyors. "Ez egy 20 perces, egylépéses folyamat, amely a kezdeti MDF-alkatrészből kész alkatrészt csinál, amely aztán csomagolható és szállítható" - magyarázza Loncic.
Először a munkadarabot a gyártósorra függesztik, és a folyamat során visszamaradt porszemcséket sűrített levegő permetezésével eltávolítják. A felület csiszolása a porfestés előtt általában már nem szükséges. Ezután az MDF munkadarab egy percre alacsony hőmérsékletű előmelegített kemencébe kerül. "Ez a festés előtt kiszellőzteti a lapot, és az MDF-ből a nedvességet a felületre juttatja, így a lap vezetőképessé válik a porbevonat megtartásához" - teszi hozzá Loncic.
Ezután az UV-keményedő porbevonatot elektrosztatikusan, automata szórópisztolyos rendszerrel viszik fel. A port ezután alacsony hőmérsékletű sütőben egy perccel tovább olvasztják vagy zselésítik. Miután megolvadt, a munkadarab azonnal megszilárdul az UV-fény alatt. Kevesebb mint 20 perc alatt a munkadarab teljesen megmunkált, és készen áll a csomagolásra és a megrendelőnek való szállításra.
Az UV-hőre keményedő porfestékeket több mint 20 évvel ezelőtt fejlesztették ki a hőre keményedő porfestékek alternatívájaként. A hőre történő keményítéshez magas hőmérsékletre van szükség (kb. 400°F/204°C), és 10-30 percet vagy annál többet vesz igénybe. A feldolgozási idő hosszabb, és további hűtési időre van szükség a következő lépésben történő feldolgozás előtt.
Mint Lonchak rámutat, az UV-oxidáció fő előnyei a hőre történő kikeményítéssel szemben az idő és a hőmérséklet tekintetében jelentkeznek. Az elektrosztatikus porbevonási folyamat az UV-keményítésű porbevonatok és a termikusan keményített porbevonatok esetében pontosan ugyanaz, azonban az olvadási/folyási és a keményítési folyamatok fontos eltérő jellemzők, amelyek funkcionálisan megkülönböztetik a kettőt.
Az UV-keményedés folyamata azonnali. Csak egy rövid, egyperces felmelegítés szükséges 220-240°F (104-116°C) hőmérsékleten a porbevonat megolvasztásához/egyengetéséhez az UV-keményedés előtt. Ennek az az előnye, hogy jelentősen lerövidíti a folyamat idejét és csökkenti a teljes hőmérsékletet, ami az MDF-gyártásban nagyon fontossá teszi az UV-keményíthető porbevonási folyamatot. "A túlzott hő és expozíciós idő repedésekhez és egyéb hibákhoz vezethet a lemezen" - jegyezte meg Lonczak.
A porbevonatok bizonyos kihívásokat jelentenek, de a DVUV elsajátította az ezek leküzdéséhez szükséges intézkedéseket és eszközöket. A páratartalom és a hőmérséklet ingadozása befolyásolhatja a folyamat sikerét, de ez könnyen kezelhető egy hőmérséklet-szabályozott gyárban működő folyamatszabályozással. Egy párásító berendezés biztosítja, hogy az MDF-lap a porfestés előtt a megfelelő nedvességtartalmat tartsa fenn.
A DVUV paraméterbeállítása és tesztelése az első menetben szintén biztosítja a stabil és konzisztens termékek előállítását. A DVUV működése minden egyes láncszemnél az ügyfél által a munkadarabra vonatkozó paraméterkövetelményeknek megfelelően testre szabott. "A vonalsebesség, a pisztoly távolsága és a folyamat hőmérséklete minden egyes projektünknél más és más, és korrigáljuk" - zárja Loncic.
A minőséget biztosító menet közbeni ellenőrzés mellett a gyártócsapat egyidejűleg az üzembe helyezés lépéseit is elvégezte. A kész munkadarabok minőségellenőrzése, beleértve egy sor roncsolásos és roncsolásmentes vizsgálatot:
A munkadarab felületének vizuális ellenőrzése a szabványos alkatrészekkel összehasonlítva
Nyomatékvastagságmérő teszt (bevonatvastagság mérése)
fényes olvasás
MEK oldószerrel szembeni ellenállósági vizsgálat
"Termelőcsapatainknak megelőző karbantartási, nyomonkövethetőségi elemzési és korrekciós intézkedési terveik is vannak, ha minőségi vagy kivitelezési problémák merülnek fel."
A DVUV porszórt MDF-je számára fényes jövő áll előttünk. A kormányok és a szabályozó hatóságok korlátozzák vagy megszüntetik az oldószeres folyékony festékek használatát.
A vízbázisú folyékony bevonatok nehezen alkalmazhatók az MDF-lemezeken, ezért az UV-hőálló porbevonatok ideális feldolgozási megoldást jelentenek az MDF-lemezek számára.
Az UV-hógyítható porfestékek oldószermentesek, nem mérgezőek, és nem tartalmaznak illékony szerves vegyületeket (VOC) vagy káros légszennyező anyagokat. A gyártási műveletek nem igényelnek külön engedélyt.
Gyakorlati kiválasztási módszer fotoiniciátorokkal kapcsolatos projektekhez
Amikor a műszaki vásárlók vagy a formulációk gyártói fotoiniciátorokat szűrnek, a leghasznosabb döntési keret általában a kikeményedési minőség és az alkalmazáshoz való illeszkedés: melyik csomagolás köt meg megbízhatóan, tartja meg az elfogadható megjelenést, és működik továbbra is a tényleges folyamat lámpájának, filmvastagságának és aljzatának körülményei között.
- Először illessze a csomagot a lámpához: A higanylámpák, az UV LED-ek és a látható fényű rendszerek ugyanazokat a fotoiniciátorokat nagyon eltérően rangsorolhatják.
- A mélységi és a felületi kikeményedést külön-külön ellenőrizni kell: Egy felül száraznak érződő filmréteg alatta még gyenge lehet.
- A sárgulás és a reakcióképesség egyensúlyban tartása: A legerősebb mélykeményedési módszer nem mindig a legjobb kereskedelmi választás, ha az elszíneződés vagy a migráció kockázata elfogadhatatlanná válik.
- Használja a végső képletet viszonyítási alapként: A pigmentterhelés, a monomercsomag és a filmvastagság mind megváltoztathatja ugyanazon iniciátor látszólagos rangsorát.
Ajánlott termékreferenciák
- CHLUMINIT TPO-L: Erős, alacsony sárgulási arányú referencia LED-orientált UV rendszerekhez.
- CHLUMINIT 819: Hasznos, ha egy készítménynek erősebb felszívódást és mélyebb kikeményedési támogatást kell nyújtania.
- CHLUMINIT 184: Klasszikus szabadgyökös referenciaérték a gyors felületi kikeményedéshez számos UV-rendszerben.
- CHLUMINIT TMO: Értékes összehasonlítási pont, amikor az alacsonyabb sárgulás vagy a TPO-csere megbeszélése fontos.
GYIK vásárlóknak és formulálóknak
Miért olyan elterjedtek a kevert fotoiniciátor csomagok?
Mivel az egyik termék szabályozhatja a sárgulást vagy jól illeszkedhet a lámpához, míg egy másik javítja a kikeményedési mélységet vagy a gyártósor sebességét, a teljes csomag gyakran erősebb, mint bármelyik önálló minőség.
A hiányos gyógyulást mindig több iniciátor hozzáadásával kell megoldani?
Nem automatikusan. Az igazi korlátot a lámpa, a film vastagsága, a pigmentárnyalat vagy a reaktív rendszer többi része okozhatja, nem pedig az egyszerű aluladagolás.